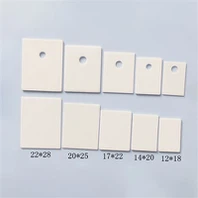


Alumina-keramikk er klassifisert i 99 alumina, 96 alumina, 95 alumina, 90 alumina, 85 alumina og andre varianter i henhold til innholdet av Al2O3. Noen ganger blir de med Al2O3-innhold på 80% eller 75% også klassifisert som vanlige aluminiumoksydkeramiske serier. Blant dem brukes 99 aluminiumoxidkeramikk til å lage digler med høy temperatur, ildfaste rør og spesielle slitestyrke materialer, slik som keramiske lagre, keramiske tetninger og vannventilskiver; 95 alumina keramikk brukes hovedsakelig som korrosjonsbestandige og slitesterk deler; som en del av talkum ofte blandes, forbedres de elektriske egenskapene og den mekaniske styrken til 85 aluminiumoksydkeramikk, og den kan forsegles med molybden, niob, tantal og andre metaller, og noen brukes som elektriske vakuuminnretninger. Hvordan lages keramiske produkter av alumina? Det inkluderer hovedsakelig de følgende fire trinnene.
1. Tilberedning av pulver
Aluminiumoksydpulveret tilberedes i pulvermaterialer i henhold til forskjellige produktkrav og forskjellige støpeprosesser. Partikkelstørrelsen til pulveret er under 1 år. Hvis keramiske produkter med høy renhetsgrad av aluminiumoksid blir produsert, kreves det i tillegg til aluminiumoksydrenheten på 99,99%, ultrafin pulverisering og jevn partikkelstørrelsesfordeling. Når ekstruderingsstøping eller sprøytestøping brukes, bør et bindemiddel og myknere føres inn i pulveret, vanligvis en termoplastisk plast eller harpiks med et vektforhold på 10-30%. Det organiske bindemidlet bør være ved 150-200 ° C med aluminiumoksydpulveret blandet jevnt for å lette støpearbeidet. Hvis det brukes halvautomatisk eller helautomatisk tørrpressing, er det spesielle teknologiske krav til pulveret, og pulveret må behandles med spraygranulering for å gjøre det sfærisk, for å forbedre pulverets flytbarhet og forenkle automatisk fylling av formen under støpingen. I tillegg, for å redusere friksjonen mellom pulveret og formveggen, er det nødvendig å tilsette 1-2% smøremiddel (som stearinsyre) og bindemiddel PVA.
2. Støping og pressing
Støpemetodene til keramiske aluminiumoxidprodukter inkluderer tørrpressing, glidestøping, ekstrudering, kald isostatisk pressing, injeksjon og andre metoder. Ulike produktformer, størrelser, komplekse former og presisjonsprodukter krever forskjellige støpemetoder. Følgende er introduksjonen av ofte brukt støping.
● Tørrpressing: Aluminiumoksyd keramisk tørrpresseteknologi er begrenset til gjenstander med enkle former og indre veggtykkelse som overstiger 1 mm, og forholdet mellom lengde og diameter ikke er større enn 4: 1. Formingsmetoden er uniaxial eller toveis. Det er to typer presser: hydraulisk og mekanisk, og kan være halvautomatiske eller helautomatiske. Trykkets maksimale trykk er 200 MPa. Utgangen kan nå 15-50 stykker per minutt. På grunn av det jevne slagtrykket til den hydrauliske pressen, er høyden på de pressede delene forskjellig når pulverfyllingen er forskjellig. Imidlertid varierer trykket fra den mekaniske pressen med mengden pulverfylling, noe som lett fører til forskjeller i krymping etter sintring, noe som påvirker produktkvaliteten. Derfor er den jevne fordelingen av pulverpartikler under tørrpressing veldig viktig for fylling av mugg. Om fyllmengden er nøyaktig eller ikke, har stor innflytelse på dimensjonsnøyaktighetskontrollen av de produserte aluminiumoksydkeramiske delene. Pulverpartikler større enn 60 μm og mellom 60-200 mesh kan oppnå maksimal fri flyteffekt og oppnå den beste trykkdannende effekten.
● Slip Casting: denne måten er den tidligste støpemetoden som brukes for aluminiumoksydkeramikk. På grunn av bruken av gipsformer er kostnadene lave, og det er lett å danne store og komplekse deler. Nøkkelen til slipstøping er fremstilling av aluminiumoksydoppslemming. Vanligvis brukes vann som fluksmedium, og deretter tilsettes avbindingsmidlet og bindemidlet, og gassen blir utmattet etter at den er fullstendig malt, og helles deretter i gipsformen. På grunn av absorpsjonen av vann av kapillæren til gipsformen, størkner oppslemmingen i formen. Når hulforming er hul, når formveggen absorberer oppslemmingen til den nødvendige tykkelsen, må overflødig oppslemming helles ut. For å redusere krympingen av den grønne kroppen, bør oppslemming med høy konsentrasjon brukes så mye som mulig.
3. Sintering ved høy temperatur
Den tekniske metoden for å fortette det granulære keramiske legemet og danne et fast materiale kalles sintring. Sintring er en metode for å fjerne hulrommene mellom partikler i den grønne kroppen, fjerne en liten mengde gass og urenheter, slik at partiklene kan vokse og kombinere med hverandre for å danne et nytt stoff. Oppvarmingsapparatet som brukes til avfyring er den mest brukte elektriske ovnen. Sintringstemperaturen varierer i henhold til renheten til aluminiumoksyd, og den er vanligvis 1.000-1.800 grader Celsius.
4. Sliping og maskinering
Noen keramiske materialer av aluminiumoksid trenger fortsatt etterbehandling etter sintring. For eksempel krever produkter som kan brukes som kunstige bein en høy overflatefinish, som en speilflate, for å øke smøreevnen. På grunn av den høye hardheten til aluminiumoxidkeramisk materiale er det nødvendig å bruke hardere sliping og polering av flisematerialer for etterbehandling. Slik som SiC, B4C eller diamanter og så videre. Bruk vanligvis grove til fine slipemidler for å male trinnvis, og til slutt er overflaten polert. Generelt kan Al2O3-mikropulver eller diamantpasta på< 1ym="" brukes="" til="" sliping="" og="" polering.="" i="" tillegg="" kan="" laserbehandling="" og="" ultralydbehandling,="" sliping="" og="" polering="" også="">